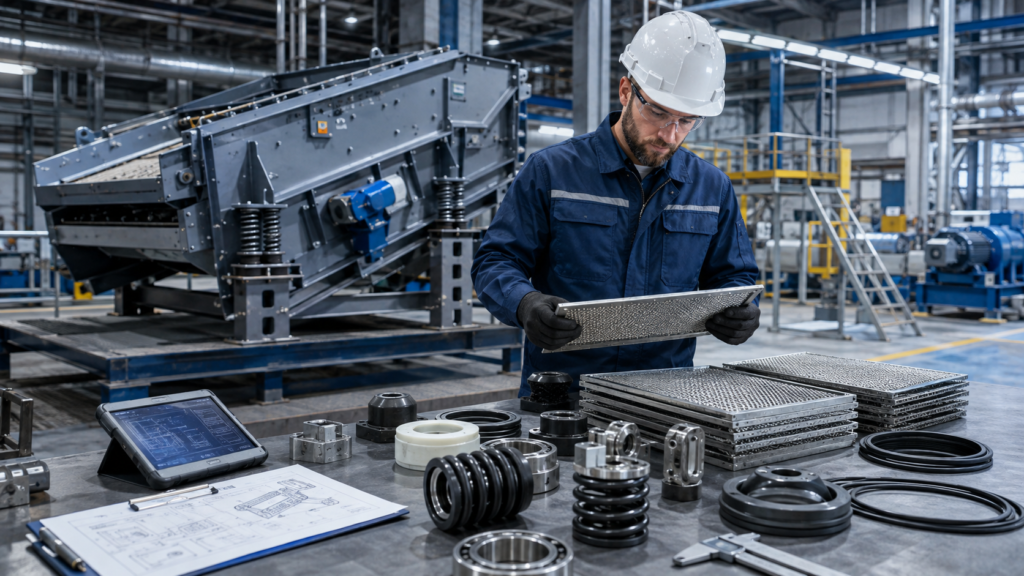
W nowoczesnych procesach przemysłowych przesiewacze kontrolne pełnią kluczową rolę zabezpieczającą, chroniąc linie produkcyjne przed zanieczyszczeniami i aglomeratami. Niewłaściwa eksploatacja tych urządzeń – w tym ignorowanie parametrów drgań, błędy w czyszczeniu czy zły dobór naciągu sit – prowadzi do kosztownych przestojów. Profesjonalny serwis opiera się na regularnej diagnostyce, eliminacji rezonansu oraz stosowaniu oryginalnych części zamiennych. Dzięki wdrożeniu prewencyjnych praktyk utrzymania ruchu przedsiębiorstwa mogą drastycznie obniżyć koszty operacyjne i zwiększyć żywotność parku maszynowego.
Spis treści:
- Jakie błędy w doborze parametrów roboczych najczęściej generują drastyczne wibracje i uszkodzenia?
- W jaki sposób niewłaściwa obsługa siatek prowadzi do spadku wydajności i przestojów?
- Kiedy brak planowej profilaktyki zamienia drobną usterkę w kosztowną awarię?
- Jakie znaczenie ma jakość uszczelnień i połączeń elastycznych w bezawaryjnej pracy urządzenia?
- Dlaczego szkolenie operatorów i autoryzowana diagnostyka decydują o rentowności instalacji?
- Jakie znaczenie ma właściwe magazynowanie komponentów zamiennych dla ciągłości procesów?
- Dlaczego analiza danych historycznych eksploatacji jest drogą do skutecznej prewencji?
- Jak skutecznie chronić park maszynowy przed przestojami i kosztownymi naprawami?
- FAQ – najczęściej zadawane pytania
- 1. Jak często należy przeprowadzać profesjonalny serwis przesiewacza kontrolnego?
- 2. Czym grozi ignorowanie drgań rezonansowych w maszynie?
- 3. Czy do czyszczenia siatek można używać sprężonego powietrza pod wysokim ciśnieniem?
- 4. W jaki sposób warunki w magazynie wpływają na gotowość części zamiennych do przesiewaczy?
Przesiewacz kontrolny stanowi ostatnią linię obrony w procesie produkcyjnym, skutecznie separując zanieczyszczenia, nadziarno oraz niepożądane aglomeraty tuż przed etapem pakowania lub podaniem surowca na wrażliwe maszyny robocze. Ignorowanie jego roli prewencyjnej zwiększa ryzyko przedostania się defektów do wyrobu finalnego, co bezpośrednio grozi masowymi zwrotami partii towaru i utratą reputacji rynkowej. Ciągła praca pod obciążeniem w wymagających gałęziach przemysłu, takich jak branża spożywcza, chemiczna czy farmaceutyczna, bezwzględnie wymusza rygorystyczne przestrzeganie wytycznych eksploatacyjnych zawartych w dokumentacji techniczno-ruchowej. Zaniedbania na tym polu prowadzą do zmęczeniowego uszkodzenia struktury metalu, awarii układów napędowych oraz kosztownych przerw w ciągłości technologicznej całego zakładu.
Jakie błędy w doborze parametrów roboczych najczęściej generują drastyczne wibracje i uszkodzenia?
Jednym z najpoważniejszych błędów popełnianych przez personel jest samowolna modyfikacja fabrycznych ustawień amplitudy i częstotliwości drgań, co drastycznie zaburza dynamikę pracy urządzenia. Przesiewacze wibracyjne oraz zataczające są precyzyjnie wyważane na etapie produkcji, a każda nieautoryzowana zmiana mas obciążników wirnikowych wytwarza niekontrolowane siły odśrodkowe. Prowadzi to do niszczenia łożysk głównych, mikropęknięć ram nośnych pod wpływem rezonansu oraz gwałtownego zużycia elementów tłumiących drgania. Zależności między istotnymi zmiennymi roboczymi a bezpośrednimi konsekwencjami ich nieprawidłowej regulacji wyraźnie ilustruje poniższe zestawienie:
| Parametr roboczy | Prawidłowa wartość / Działanie | Skutek błędu eksploatacyjnego |
| Amplituda drgań | Zgodna z DTR producenta | Nadmierne zużycie amortyzatorów, pękania spawów |
| Naciąg siatki | Równomierny, kontrolowany | Szybkie przecieranie się oczek, niska efektywność |
| Obciążenie masowe | Płynne podawanie surowca | Zastoiny materiałowe, blokowanie napędu |
Dla zachowania stabilności działania przesiewaczy kontrolnych ważny jest ich regularny serwis, który weryfikuje stan zawieszeń sprężynowych oraz dokręcenie połączeń śrubowych narażonych na ciągłe mikrowstrząsy.
W jaki sposób niewłaściwa obsługa siatek prowadzi do spadku wydajności i przestojów?
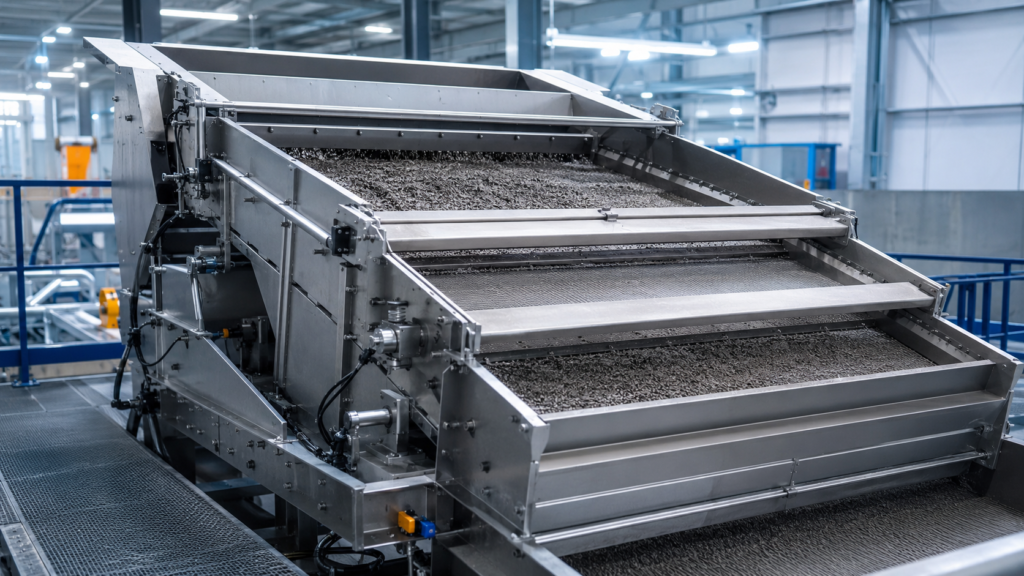
Sito stanowi centrum każdego urządzenia separacyjnego, a jego trwałość bezpośrednio przekłada się na efektywność całego procesu przesiewania. Najczęstszym błędem operatorów jest dopuszczanie do tzw. ślepienia oczek, czyli blokowania wolnej przestrzeni przez zakleszczone cząstki, oraz stosowanie agresywnych metod czyszczenia za pomocą ostrych narzędzi. Takie praktyki powodują trwałe uszkodzenie struktury splotu, powstawanie mikroskopijnych nieszczelności przepuszczających zanieczyszczenia oraz lokalne odkształcenia materiału. Wdrożenie nowoczesnych systemów wspomagających czyszczenie, typu pierścienie ślizgowe czy wzbudniki ultradźwiękowe, skutecznie zapobiega blokowaniu powierzchni sita bez ryzyka jej uszkodzenia mechanicznego.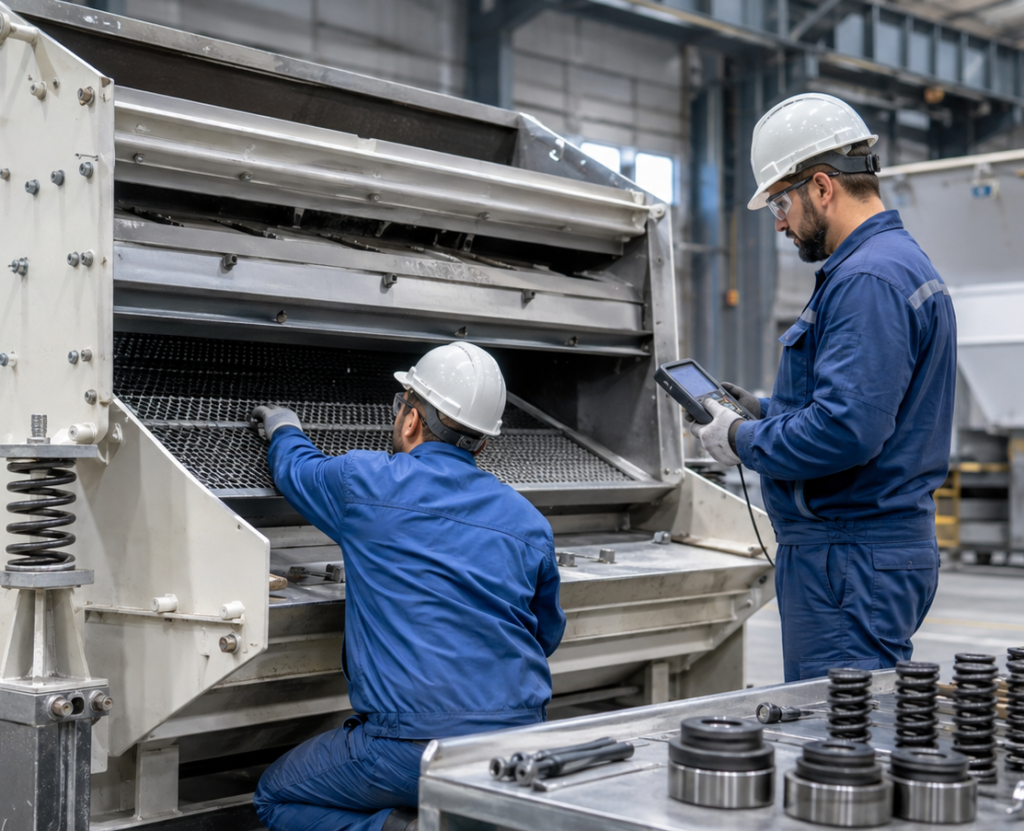
Korzyści z wdrożenia właściwych standardów obsługi sit:
- mniejsza liczba przestojów – wymiana elementów roboczych bez użycia specjalistycznych narzędzi skraca czas obsługi do minimum;
- wyższa jakość separacji – brak zanieczyszczeń w produkcie finalnym eliminuje ryzyko kosztownych reklamacji od odbiorców;
- oszczędność energii – czyste sito stawia mniejszy opór, co optymalizuje pobór prądu przez silnik napędowy.
Inwestycja w automatyczne systemy udrażniania sit redukuje zaangażowanie operatorów w czynności manualne, minimalizując ryzyko błędu ludzkiego. Zapewnienie stabilnej przepustowości materiałowej gwarantuje powtarzalną jakość wyrobów gotowych.
Kiedy brak planowej profilaktyki zamienia drobną usterkę w kosztowną awarię?
Wielu dyrektorów utrzymania ruchu wciąż polega na strategii reaktywnej, decydując się na interwencję dopiero w momencie całkowitegо zatrzymania maszyny. W przypadku urządzeń pracujących pod wpływem stałych obciążeń dynamicznych takie podejście generuje astronomiczne koszty przestojów oraz napraw głównych. Ignorowanie pierwszych sygnałów ostrzegawczych, takich jak nietypowy hałas, podwyższona temperatura w rejonie węzłów łożyskowych czy subtelne zmiany trajektorii ruchu przesiewaczy kontrolnych, prowadzi do gwałtownego zatarcia elementów napędowych. Kompleksowy serwis uwzględnia zaawansowaną diagnostykę, w tym badania endoskopowe, kontrolę luzów oraz pomiary stanu izolacji elektrycznej uzwojeń silnika.
Jakie znaczenie ma jakość uszczelnień i połączeń elastycznych w bezawaryjnej pracy urządzenia?
Szczelność układu przesiewającego decyduje nie tylko o czystości otoczenia roboczego, ale także o pełnym bezpieczeństwie zdrowotnym produktu oraz ochronie zdrowia personelu hal produkcyjnych. Uszkodzone, sparciałe mankiety elastyczne, zużyte uszczelki drzwi rewizyjnych czy nieszczelne kołnierze powodują pylenie surowca do otoczenia, stwarzając ryzyko wybuchu pyłów lub kontaminacji mikrobiologicznej. Niedocenianie stanu technicznego elementów elastomerowych skutkuje również powstawaniem nienaturalnych naprężeń mechanicznych. Sztywne lub nieprawidłowo zamontowane połączenia elastyczne przenoszą drgania robocze bezpośrednio na statyczne rurociągi oraz obudowę, co błyskawicznie prowadzi do zmęczeniowego pękania spawów i kosztownych nieszczelności.
Dlaczego szkolenie operatorów i autoryzowana diagnostyka decydują o rentowności instalacji?
Nawet najbardziej zaawansowane technologicznie urządzenie ulegnie awarii, jeśli personel obsługujący nie potrafi poprawnie zinterpretować wczesnych symptomów zużycia podzespołów. Regularne szkolenia z zakresu bieżącej obsługi, poprawnego rozruchu oraz bezpiecznego zatrzymywania maszyn pozwalają wyeliminować błędy ludzkie, które odpowiadają za znaczną część nieplanowanych przestojów. Warto podkreślić, że ścisła współpraca z doświadczonymi specjalistami i autoryzowanym serwisem pozwala na wdrożenie działań predykcyjnych, takich jak analiza wibracyjna czy termowizja. Dzięki temu park maszynowy funkcjonuje z maksymalną efektywnością, a przedsiębiorstwo minimalizuje ryzyko strat finansowych i opóźnień w realizacji zamówień.
Jakie znaczenie ma właściwe magazynowanie komponentów zamiennych dla ciągłości procesów?
Wielu przedsiębiorców skupia się wyłącznie na eksploatacji maszyn, zupełnie ignorując politykę składowania podzespołów i części zamiennych. Nieprawidłowe przechowywanie siatek zapasowych, gumowych uszczelek czy elementów tłumiących w wilgotnych lub zapylonych warunkach prowadzi do ich przedwstępnego starzenia jeszcze przed montażem. Polimery tracą swoją elastyczność, a delikatne sploty metalowe ulegają korozji mikrokrystalicznej, co drastycznie skraca ich żywotność po zainstalowaniu na przesiewaczach kontrolnych. Profesjonalnie zarządzany serwis uwzględnia również audyt magazynowy, pomagając wdrożyć normy składowania komponentów w optymalnych warunkach mikroklimatycznych.
Dlaczego analiza danych historycznych eksploatacji jest drogą do skutecznej prewencji?
Współczesne utrzymanie ruchu coraz częściej odchodzi od tradycyjnych harmonogramów przeglądów na rzecz strategii opartych na twardych danych i monitorowaniu stanu faktycznego. Brak systematycznego archiwizowania informacji o wcześniejszych usterkach, wymienianych komponentach czy roboczogodzinach pracy uniemożliwia wykrycie powtarzalnych anomalii technologicznych. Kiedy zakłady rezygnują z prowadzenia szczegółowych dzienników pracy maszyn, tracą bezcenną wiedzę pozwalającą prognozować momenty zmęczenia materiału komponentów przesiewaczy kontrolnych. Włączenie cyfrowych narzędzi analitycznych do codziennych praktyk sprawia, że serwis staje się procesem wysoce przewidywalnym, precyzyjnie dostosowanym do realnego obciążenia produkcyjnego.
Jak skutecznie chronić park maszynowy przed przestojami i kosztownymi naprawami?
Eksploatacja przesiewaczy kontrolnych wymaga rygorystycznego przestrzegania wytycznych producenta oraz rezygnacji z prowizorycznych napraw. Drogą do uniknienia nagłych awarii i konieczności serwisu jest wdrożenie strategii utrzymania ruchu opartej na profilaktyce, regularnej kontroli naciągu sit, monitorowaniu wibracji oraz dbaniu o szczelność układu. Świadome zarządzanie parkiem maszynowym przekłada się na ciągłość produkcji, najwyższą jakość wyrobów oraz długofalową optymalizację kosztów operacyjnych.
FAQ – najczęściej zadawane pytania
1. Jak często należy przeprowadzać profesjonalny serwis przesiewacza kontrolnego?
Zaleca się wykonywanie przeglądu bieżącego raz w miesiącu (kontrola naciągu i drgań) oraz pełnego przeglądu okresowego co 6 do 12 miesięcy, w zależności od intensywności pracy zakładu (system jedno- czy wielozmianowy).
2. Czym grozi ignorowanie drgań rezonansowych w maszynie?
Rezonans powoduje gwałtowny wzrost naprężeń zmęczeniowych w konstrukcji metalowej. Może to doprowadzić do pęknięcia korpusu urządzenia, co wiąże się z bardzo kosztowną naprawą lub koniecznością zakupu nowej maszyny.
3. Czy do czyszczenia siatek można używać sprężonego powietrza pod wysokim ciśnieniem?
Nie jest to zalecane. Zbyt wysokie ciśnienie punktowe może trwale odkształcić delikatny splot siatki kontrolnej, powodując powiększenie oczek i utratę certyfikowanej dokładności separacji.
4. W jaki sposób warunki w magazynie wpływają na gotowość części zamiennych do przesiewaczy?
Składowanie elastomerów, uszczelek czy zapasowych sit w wilgotnych, nasłonecznionych lub zapylonych pomieszczeniach powoduje ich przedwczesne starzenie fizykochemiczne. Polimery tracą elastyczność, a elementy metalowe mogą ulec korozji mikrokrystalicznej jeszcze przed montażem, co drastycznie obniża ich trwałość podczas pracy na linii.